


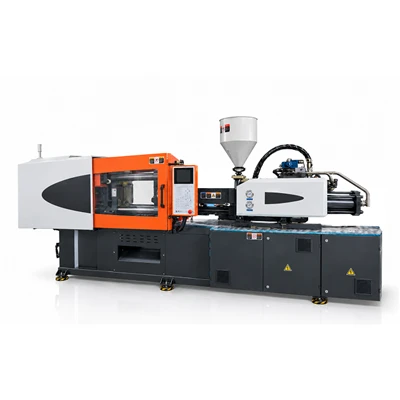
Stabila aizmugures{0}}piespieduma formēšanas iekārta
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. ir viens no vadošajiem stabilu aizmugures-spiediena formēšanas iekārtu ražotājiem un piegādātājiem Ķīnā. Lūdzu, vairumtirdzniecībā varat vairumtirdzniecībā no mūsu rūpnīcas vairumtirdzniecības uzlabotas stabilas atpakaļ{4}}piespieduma formēšanas iekārtas, kas ražotas Ķīnā.
Stabilā atpakaļ{0}}spiediena formēšanas iekārta apvieno reāllaika-proporcionālā spiediena regulēšanu un ātrās-reakcijas hidraulisko atgriezenisko saiti, lai regulētu plastificējošā kausējuma blīvumu skrūvju atgūšanas laikā. Noturot stabilu pretestību pret skrūvi visā plastifikācijas laikā, šis aprīkojums stabilizē šāviena svara pielaides, attīra iesprostoto gaisu un uztur dinamisko viskozitāti nepārtrauktos vairāku -dobumu precizitātes ciklos.
Kas nosaka iesmidzināšanas formēšanas precizitāti?
Precīza formēšana balstās uz ciešu sinhronizāciju starp mehānisko stingrību, termiskām robežām un hidrauliskās reakcijas metriku:
Injekcijas ātrums:Ātruma profila stabilitāte nodrošina vienmērīgu kausējuma frontes progresēšanu, kontrolējot lokālos bīdes ātrumus un iekšējo spriegumu plānās -sienas ģeometrijā.
Injekcijas spiediens:Konsekventa spiediena padeve novērš tilpuma saraušanās atšķirības starp dobumu komplektiem, vienlaikus novēršot atdalīšanas līnijas uzplaiksnījumu.
Pozīcijas kontrole:Skrūves pozīcijas mērīšana līdz ±0,01 mm iestata pārejas punktu starp iepildīšanas un turēšanas fāzēm, izvairoties no īsiem šāvieniem vai pārsaiņošanas.
Temperatūras kontrole:Vairāku zonu mucas regulēšana ±0,5 grādu robežās nodrošina nemainīgu kausējuma viskozitāti un aizsargā termiski -jutīgus polimērus.
Plastifikācijas stabilitāte:Skrūves piedziņas griezes moments un homogenizējošās lidojuma ģeometrijas nodrošina vienmērīgu sveķu kušanu bez termiskās degradācijas.
Muguras spiediens:Nepārtraukta pretestība, kas tiek pielietota pret atkāpjošo skrūvi plastifikācijas laikā, regulē kausējuma blīvumu, gāzes izvadīšanu un pigmenta izkliedi.
Atkārtojamība:Mašīnas dinamiska spēja reproducēt mērķa spiedienu, pozīciju un termiskās uzdotās vērtības secīgos braucienos.
Iesmidzināšanas kontroles sistēma
Lai saglabātu dinamisko precizitāti, iesmidzināšanas sistēma balstās uz slēgtas{0}cilpas atgriezenisko saiti un augstas-frekvences vārsta reakciju:
Slēgta{0}}cikla vadība:Ik pēc 0,5 ms uzrauga iesmidzināšanas spiediena un ātruma līknes, lai kompensētu izejvielu viskozitātes izmaiņas.
Spiediena kontrole:Daudzpakāpju iesmidzināšanas spiediena pakāpes-samazinājumi pārvalda uzpildīšanu, nevainojami noturot pārejas.
Ātruma kontrole:Programmējama 10 pakāpju ātruma profilēšana izvada sveķus cauri šauriem vārtiem, neradot bīdes krāsas izmaiņas.
Pozīcijas kontrole:Absolūti optiskie kodētāji izseko skrūvju kustību, lai pabeigtu fāzes pārslēgšanu milisekundēs.
Vairāku{0}}pakāpju injekcija:Pielāgotas spiediena un ātruma pakāpes līdzsvaro sienu blīvumu, novērš izlietnes pēdas un samazina atlikušo spriegumu.
Plastifikācija un kausējuma sagatavošana
Kausējuma sagatavošana koncentrējas uz konsekventu plastificēšanas blīvumu skrūvju atgūšanas laikā:
Skrūves rotācija:Elektriskās servopiedziņas nodrošina digitālu ātruma atgriezenisko saiti, saglabājot vienādus bīdes ātrumus neatkarīgi no hidrauliskās sistēmas slodzes.
Plasticizācija:Specializētās barjeras lidojuma ģeometrijas nodrošina pilnīgu kušanu, krāsu sadalījumu un kontrolētu berzes sildīšanu.
Muguras spiediens:Proporcionālā vārsta vadība uztur lineāro pretestību no 5 bāriem līdz 150 bāriem pie ±0,5 bāru pielaides, izvadot notvertās gaistošās vielas.
Kušanas temperatūra:Integrētie PID kontroles algoritmi regulē keramikas sildīšanas joslas, lai apturētu temperatūras novirzi ilgstošu darbību laikā.
Materiāla sagatavošana:Temperatūras -kontrolētas padeves rīkles novērš granulu agrīnu mīkstināšanu, saglabājot skrūvju ieplūdes veiktspēju.
Saspiešanas sistēma
Saspīlēšanas arhitektūrā ir augstas{0}stingrības plāksnes, kas izstrādātas, izmantojot galīgo elementu analīzi. Cietā plātnes konstrukcija ierobežo novirzi pie pilna skavas spēka, saglabājot paralēlismu pāri atdalīšanas virsmai. Zema -spiediena veidņu aizsardzības ķēdes izseko skavas pozīciju, lai apturētu aizvēršanos, ja tiek konstatēti šķēršļi.
Atkārtojamība un procesa stabilitāte
Darbības veiktspēju mēra ar šāviena svara precizitāti un termisko kontroli nepārtrauktas izvades laikā:
Šāviena svara izmaiņas (CV):Notur šāviena svara novirzi CV ietvaros, kas ir mazāka par 0,08% vai vienāda ar to 1000 secīgos liešanas ciklos.
Atpakaļ-Spiediena reakcija:Proporcionāla vārsta reakcija zem 15 ms novērš spiediena lēcienus skrūvju atgūšanas sākuma laikā.
Termiskā konsistence:Vienmērīgs kausējuma entalpijas sadalījums samazina diferenciālo saraušanos, izkropļojumus un kustību pēc{0}}formēšanas.
Procesa izsekošana:Reāllaika{0}}reģistrēšanā tiek saglabāts maksimālais iesmidzināšanas spiediens, pretspiediena-profili, atkopšanas laiks un spilvena pozīcija pilnīgai partijas izsekojamībai.
Piemēroti materiāli
Iekārta darbojas ar komerciāliem, inženiertehniskiem un augstas veiktspējas{0}}sveķiem:
Polikarbonāts (PC) / polibutilēna tereftalāts (PBT):Saglabā kausējuma stabilitāti bez polimēra ķēdes degradācijas.
Poliamīds (PA6/PA66/PA12, nepildīts un pildīts ar stiklu):Precīzs pretspiediens aptur sprauslas sūcošanos, vienlaikus aizsargājot stikla šķiedras.
Polioksimetilēns (POM):Novērš sveķu stagnāciju, izmantojot īpašu termiskās zonas pārvaldību.
Polifenilēnsulfīds (PPS) / šķidro kristālu polimērs (LCP):Pielāgo augstu apstrādes temperatūru un ātru uzpildes ātrumu.
Akrilnitrila butadiēna stirēns (ABS) / polimetilmetakrilāts (PMMA):Nodrošina optisku skaidrību un virsmas apdari bez gaisa svītrām.
Piemērotas lietojumprogrammas
Šī mašīnas konfigurācija apkalpo sektorus, kuros nepieciešami stingri fiziskie izmēri un optiskā skaidrība:
Precīzas rūpnieciskās detaļas:Zobrati, gultņi, lāpstiņriteņi un iekšējie piedziņas mehānismi.
Elektriskās sastāvdaļas:Vairāku-kontaktu savienotāji, spaiļu korpusi, releju bloki un slēdžu korpusi.
Optiskie komponenti:Kameras objektīvu korpusi, gaismas vadīšanas plāksnes, optisko sensoru stiprinājumi un atstarotāju rāmji.
Medicīniskās sastāvdaļas:Mikro-šķidruma plāksnes, šļirču cilindri, diagnostikas korpusi un šķidruma savienotāji.
Automobiļu precīzās detaļas:Degvielas vārstu korpusi, sensoru korpusi, elektroniskie korpusi un izpildmehānisma sastāvdaļas.
Tehniskā konfigurācija
|
Parametrs |
Vienība |
Vērtība (120 T) |
Vērtība (180 T) |
Vērtība (260 T) |
|
Saspiedes spēks |
kN |
1200 |
1800 |
2600 |
|
Attālums starp savienojuma stieņiem (H × V) |
mm |
410 × 410 |
510 × 510 |
610 × 610 |
|
Maks. Pelējuma atvēršanas gājiens |
mm |
360 |
440 |
530 |
|
Skrūves diametra opcijas |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
|
L/D attiecība |
L/D |
22:1 / 20:1 |
22:1 / 20:1 |
23:1 / 21:1 |
|
Teorētiskais šāviena apjoms |
cm³ |
141 / 192 / 251 |
251 / 318 / 392 |
451 / 546 / 650 |
|
Maks. Injekcijas spiediens |
bārs |
2250 / 1800 / 1400 |
2150 / 1700 / 1380 |
2100 / 1730 / 1450 |
|
Atpakaļ-Spiediena diapazons |
bārs |
5 - 160 |
5 - 160 |
5 - 180 |
|
Atpakaļ-Spiediena precizitāte |
bārs |
± 0.5 |
± 0.5 |
± 0.8 |
|
Skrūves griešanās ātrums |
apgr./min |
0 - 280 |
0 - 250 |
0 - 220 |
|
Pozīcijas devēja izšķirtspēja |
mm |
0.01 |
0.01 |
0.01 |
|
Mucu apkures zonas |
Zonas |
4 + 1 |
4 + 1 |
5 + 1 |
|
Sistēmas spiediens |
MPa |
17.5 |
17.5 |
17.5 |
Testēšana un kvalitātes kontrole
Rūpnīcas pieņemšanas pārbaude (FAT) apstiprina hidraulisko dinamisko reakciju un mehānisko konstrukcijas stabilitāti pirms piegādes:
Hidrauliskā spiediena pārbaude:24 stundu nepārtraukta darbība, kas novērtē vārsta reakciju un eļļas temperatūru pie pilnas darba slodzes.
Atpakaļ-Spiediena kalibrēšana:Proporcionālo vārstu pakāpeniska kalibrēšana 10 spiediena iestatījumos (10 bāri līdz 150 bāri), lai pārbaudītu reakcijas linearitāti.
Plates paralēlisma pārbaude:Plates izlīdzināšana pārbaudīta zem nulles un pilnas iespīlēšanas slodzes, izmantojot lāzera mērinstrumentus.
Termiskās stabilitātes tests:Nepārtraukta 12 stundu mucas sildītāja darbība, kas apstiprina temperatūras regulēšanas stabilitāti ±0,5 grādu robežās.
Sausā cikla pārbaude:500 ciklu sausās darbības mērīšanas pozīcijas sensora konsistence un mehāniskās kustības vienmērīgums.
FAQ
J. Kā pretspiediena{0}}kontrole uzlabo šāviena svara konsekvenci?
A: Pretspiediens nodrošina nepārtrauktu pretestību skrūvei atgūšanas laikā. Šis mehāniskais spēks saspiež sveķus pirms skrūves gala, izvadot iesprostoto gaisu un standartizējot materiāla blīvumu. Konsekvents kausējuma blīvums nodrošina vienmērīgu tilpuma pildījumu secīgos ciklos.
J: Kāds pretspiediena{0}}diapazons ir piemērots tehniskajiem polimēriem?
A: Darba pretspiediens ir no 5 bāriem līdz 30 bāriem preču sveķiem un no 30 bāriem līdz 100 bāriem inženiertehniskajiem polimēriem, piemēram, PC, PA66 vai PBT. Paaugstinot pretspiedienu, tiek uzlabota sveķu sajaukšanās, kas jāsabalansē ar skrūves ātrumu, lai ierobežotu termisko bīdi.
J. Vai šī iekārta var apstrādāt stikla{0}}šķiedru-pastiprinātus sveķus bez skrūvju nodiluma?
A: Jā. Vienmērīgs pretspiediens saglabā plastificēšanas stabilitāti, neprasot paaugstinātu skrūvju ātrumu. Abrazīviem savienojumiem bimetāla mucas un pārklātas skrūves aizsargā mehāniskās atstarpes pret ilgstošu-nodilumu.
J: Kas izraisa pāreju no injekcijas uz plastifikācijas fāzēm?
A: Kontrolieris uzsāk skrūvju atjaunošanu, kad beidzas turēšanas fāze un sākas dzesēšanas laiks. Skrūves griešanās sākas, kamēr proporcionālais vārsts pārvalda eļļas izdalīšanos aiz iesmidzināšanas virzuļa, uzturot mērķa pretspiedienu, līdz skrūve sasniedz dozēšanas aizturi.
J. Kā slēgtā{0}}cilpas spiediena kontrole novērš īsus kadrus?
A: Slēgtā cilpa{0}}vadība nepārtraukti izseko hidrauliskās ķēdes spiedienu un skrūves stāvokli. Kad mainās sveķu viskozitāte vai mucas temperatūra, regulators pielāgo vārsta iestatījumus milisekundēs, lai ievērotu ieprogrammēto profilu, novēršot piepildījuma izmaiņas.
Populāri tagi: stabila aizmugure
Pāri
nēJums varētu patikt arī



Nosūtīt pieprasījumu