


Optiskā rāmja iesmidzināšanas formēšanas mašīna
Optiskā rāmja iesmidzināšanas formēšanas mašīna
Precīzi iesmidzināšanas liešanas risinājumi plastmasas briļļu rāmjiem un briļļu komponentiem
Optiskie rāmji nav tikai vispārīgas plastmasas daļas. Rāmis var apvienot plānas sekcijas, izliektus profilus, smalkas detaļas un labi redzamas kosmētiskās virsmas vienā veidnē. Nelielas atšķirības pildīšanā, iespīlēšanā, dzesēšanā vai veidņu izlīdzināšanā var izraisīt uzliesmojumu, plūsmas pēdas, metināšanas līnijas, deformāciju vai izmēru atšķirības, kas kļūst redzamas pēc montāžas.
ARLEX optiskā rāmja iesmidzināšanas formēšanas mašīnas ir īpaši izstrādātas ražotājiem, kuriem nepieciešama ārkārtēja izmēru stabilitāte, augsta atkārtojuma precizitāte un nevainojama kosmētiskā virsmas apdare plastmasas optiskajiem rāmjiem, deniņiem un precīzijas briļļu komponentiem.

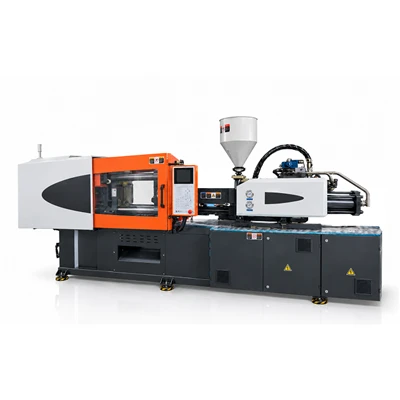
Galvenās precīzās briļļu ražošanas tehniskās īpašības

1. Īpaši-Precīzs iesmidzināšanas ātruma un spiediena profils
Lai iegūtu -bez defektiem plānas{1}}sienu rāmja sekcijas, ir nepieciešama augsta-reakcijas injekcijas dinamika un precīzi pārslēgšanās punkti.
Vairāku{0}}pakāpju injekcijas kontrole:Līdz pat 10 pakāpju iesmidzināšanas ātruma un spiediena profilēšana novērš stresa pēdas pie vārtiem un īsus kadrus plānās rāmja malās.
Augsta atkārtojamība:Iesmidzināšanas pozīcijas kontroles precizitāte ±0,01 mm robežās nodrošina konsekventu kadru-līdz-svaru, samazinot kadra izmēru novirzes.
Zema-sprieguma formēšana:Precīza pretspiediena{0}}spiediena un skrūvju ātruma kontrole aizsargā jutīgus polimērus (piemēram, TR90 vai PC) no termiskās noārdīšanās un bīdes degradācijas plastifikācijas laikā.
2. Augstas-stingrības iespīlēšanas sistēma nulles-zibspuldzes atdalīšanas līnijām
Zibspuldze gar atdalīšanas līnijām rada lielas manuālas atslāņošanās un pulēšanas izmaksas. ARLEX iespīlēšanas sistēmām ir konstruēta plāksnes stingrība, lai vienmērīgi sadalītu iespīlēšanas spēkus pa visu veidnes virsmu.
Optimizēta plāksnes stingrība:Samazina plāksnes novirzīšanos augsta iesmidzināšanas spiedienā, novēršot mikro{0}}atšķirības atdalīšanas līnijā.
Zema spiediena{0}}pelējuma aizsardzība:Īpaši-jutīga pelējuma aizsardzība aizsargā sarežģītus ieliktņus, slīdņus un smalkas serdes tapas no bojājumiem aizvēršanas laikā.
Līdzsvarota kaklasaites{0}}stieņa ielāde:Nodrošina vienmērīgu saspiešanas spriegumu vairāku{0}}dobumu briļļu veidnēs.
3. Materiāls-Speciālie skrūvju un mucas mezgli
Briļļu inženierijas plastmasa atšķirīgi reaģē uz siltumu, bīdi un mitrumu. ARLEX piedāvā specializētas skrūvju ģeometrijas, kas izstrādātas konkrētiem optiskajiem sveķiem:
Polikarbonāts (PC):Specializētā zema-bīdes, nodilumizturīga-skrūvju ģeometrija novērš dzeltenumu, melnus plankumus un optiskus kropļojumus.
Poliamīds/neilons (PA12, PA66):Optimizēta saspiešanas pakāpe nodrošina viendabīgu kušanu bez termiskās degradācijas. (Piezīme: pirms apstrādes ir nepieciešama pareiza sveķu žāvēšana līdz mitruma līmenim zem 0,05%).
TR90 (atmiņas plastmasas):Precīza termiskā vadība novērš materiāla degradāciju, vienlaikus saglabājot elastību un triecienizturību.
PMMA / ABS / inženiertehniskie maisījumi:Pielāgoti barjeras vai maisīšanas skrūvju dizaini, lai nodrošinātu vienmērīgu krāsu izkliedi.
4. Vairāku-zonu precīza mucas temperatūras kontrole
Virsmas estētika prasa stingru kušanas{0}}temperatūras konsekvenci. ARLEX iekārtām ir neatkarīgi PID vairāku zonu temperatūras moduļi ar precizitāti ±1 grāds gar cilindru, novēršot lokālu pārkaršanu un sveķu noārdīšanos.
5. Augstas-efektivitātes servo-hidrauliskā piedziņas sistēma
ARLEX piedziņas sistēma, kas aprīkota ar augstākās kvalitātes servomotoriem un iekšējiem zobratu sūkņiem (Sumitomo/Eckerle), nodrošina jaudu pēc pieprasījuma.
Enerģijas ietaupījums:Samazina enerģijas patēriņu par 30% līdz 60%, salīdzinot ar tradicionālajām fiksētā darba tilpuma sūkņu sistēmām, atkarībā no cikla laika un dzesēšanas parametriem.
Proporcionālā hidrauliskā reakcija:Nodrošina vienmērīgas kustības bez vibrācijām-veidnes atvēršanas, izgrūšanas un serdes vilkšanas laikā.

Tehniskās specifikācijas
|
Parametrs |
Konfigurācijas diapazons / atlases pamats |
|
Mašīnas tips |
Precīzijas optiskā rāmja iesmidzināšanas formēšanas mašīna |
|
Mērķa lietojumprogramma |
Briļļu ietvari, tempļi, saules apģērbu ietvari, precīzijas briļļu komponenti |
|
Saspiedes spēks |
Konfigurēts, pamatojoties uz projicējamo daļas laukumu, materiāla viskozitāti un dobumu skaitu |
|
Šāviena tilpums / svars |
Izmērs atbilst 30–70% no kopējās mucas ietilpības optimālam kausējuma uzturēšanās laikam |
|
Skrūvju diametri |
A / B / C opcijas katram modelim, atlasītas atbilstoši sveķu bīdes jutībai |
|
Temperatūras kontrole |
PID vairāku{0}}zonu vadība (±1 grāda precizitāte) |
|
Injekcijas profils |
Daudzpakāpju slēgta-cikla/augstas-reakcijas sistēma |
|
Plates izmēri |
Paredzēts vairāku{0}}dobumu optiskā rāmja veidnēm un karsto kanālu kolektoriem |
|
Izmešanas sistēma |
Vairāku-punktu hidrauliskā/mehāniskā izmešana ar ātruma un spēka profilēšanu |
|
Piedziņas sistēma |
Uzlabota servo{0}}hidrauliskā sistēma (Sumitomo/Eckerle/Rexroth komponenti) |
|
Vadības sistēma |
Profesionāls Techmation/Gefran rūpnieciskais kontrolieris ar vairāku{0}}valodu HMI |
Briļļu defekti salīdzinājumā ar ARLEX mašīnu risinājumiem
|
Veidnes defekts |
Biežākie pamatcēloņi |
ARLEX mašīnu un procesu risinājums |
|
Mirgo uz šķiršanās līnijām |
Nepietiekams skavas spēks, plāksnes novirze |
Augstas-stingrības plāksnes dizains un līdzsvarota stieņa-spriegojuma kontrole |
|
Metināšanas līnijas / plūsmas zīmes |
Zems iesmidzināšanas ātrums, nevienmērīga plūsma priekšā |
Daudzpakāpju ātrgaitas iesmidzināšanas-profilēšana un precīza temperatūras kontrole |
|
Īsi kadri (neaizpildītās sadaļas) |
Nepietiekams uzpildes spiediens, auksts kausējums |
Augsta-spiediena iesmidzināšanas kontrole un vairāku-zonu precīza mucas apsilde |
|
Sink Marks & Warpage |
Slikts turēšanas spiediens, nevienmērīga dzesēšana |
Slēgta{0}}cilpas turēšanas spiediena kontrole un dinamiskā laika precizitāte |
|
Melni plankumi / degradācija |
Bīdes pārkaršana, atmiruši punkti mucā |
Materiālam-paredzēts zemas-bīdes skrūvju profils un pulētas mucas iekšējās sienas |
|
Krāsu nekonsekvence |
Nepietiekama krāsu izkliede skrūvē |
Pielāgoti maisīšanas skrūvju profili, kas paredzēti pamatsajaukšanai |

Optiskie rāmji nav standarta rūpnieciskās plastmasas daļas. Vienā rāmī ir īpaši-plānas sekcijas, sarežģīti izliekti profili, smalkas eņģu ģeometrijas un labi redzamas kosmētiskās virsmas. Nelielas procesa svārstības kausēšanas temperatūrā, dobuma piepildīšanā vai iespīlēšanas spēkā tieši rada redzamus defektus, piemēram, uzliesmojumu, plūsmas līnijas, metināšanas pēdas vai deformāciju pēc montāžas.
Izvēloties iesmidzināšanas formēšanas iekārtu, pamatojoties tikai uz nominālo iespīlēšanas tonnāžu, bieži vien ir liels metāllūžņu daudzums. ARLEX izmanto inženiertehnisko-pirmkārt, lietojumprogrammu-orientētu pieeju: mēs pieskaņojam mašīnas kinemātiku, skrūvju konstrukciju, iesmidzināšanas dinamiku un iespīlēšanas spēku tieši jūsu konkrētajiem sveķiem, veidņu ģeometrijai un ražošanas izlaides mērķiem.
[Jūsu rāmja profils un sveķu pakāpe]
│
▼
[ Veidnes ģeometrija un dobuma izkārtojums ]
│
▼
[Precīzijas skrūvju un mucu izvēle]
│
▼
[Konfigurēta ARLEX iekārta]
Premium līmeņa komponentu piegāde
Lai garantētu nepārtrauktu 24/7 nepārtrauktu rūpniecisko darbību, ARLEX integrē pārbaudītus komponentus no pasaules nozares līderiem:
Vadības sistēmas:Techmation / Gefran (precīza procesa vadība un intuitīva parametru pārvaldība)
Hidrauliskie vārsti:Bosch Rexroth / Yuken (ātra reakcija, augsta atkārtojamība)
Sūkņu sistēmas:Sumitomo / Eckerle (zems trokšņa līmenis, augsta efektivitāte, stabila spiediena izvade)
Elektriskā sistēma:Schneider Electric (rūpnieciskās{0}}pakāpes aizsardzība un uzticamība)
Lineārie gultņi un virzošās sliedes:NSK / THK (vienmērīga kustība, minimāla berze)
Hidrauliskie blīvējumi:Hallite/NOK (augsta-spiediena nodilumizturība, nulles noplūde)
Mašīnas izvēles un piedāvājuma kontrolsaraksts
Lai saņemtu precīzu mašīnas ieteikumu un pielāgotu piedāvājumu, lūdzu, sagatavojiet mūsu lietojumprogrammu inženieriem šādus parametrus:
Informācija par daļu
- Rāmja/komponentu 2D vai 3D rasējumi (STEP/IGES formāts)
- Atsevišķu detaļu svara un sienu biezuma variācijas
- Sveķu veids un precīzs zīmols/klase (piemēram, EMS TR90, Covestro PC)
- Virsmas kosmētiskās apdares prasības (piem., skaidra optiska, spīdīga, krāsota)
Informācija par veidnēm
- Veidnes izmēri (platums * garums * augstums) un kopējais veidnes svars
- Dobumu skaits (piemēram, 1+1, 2, 4)
- Sīkāka informācija par skrejceļa sistēmu (aukstā caurule / karstās teknes vārsta vārti)
- Stieņu-atstarpes prasības
Izvades un automatizācijas prasības
- Mērķa mēneša vai gada ražošanas apjoms
- Vēlamā izņemšanas{0}}metode (manuāls / 3 ass servo robots)
- Vietējās rūpnīcas barošanas avota specifikācijas (piemēram, 380 V / 50 Hz / 3 fāzes)

FAQ