


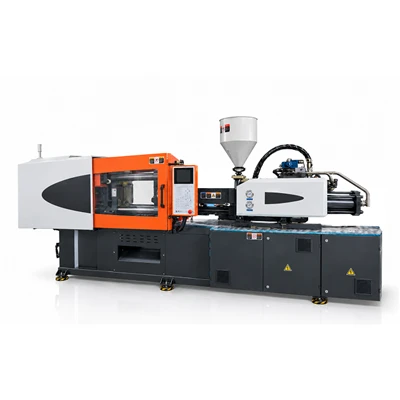
PE plastmasas iesmidzināšanas formēšanas mašīna
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. ir viens no vadošajiem plastmasas iesmidzināšanas formēšanas iekārtu ražotājiem un piegādātājiem Ķīnā. Lūdzu, nekautrējieties šeit no mūsu rūpnīcas vairumtirdzniecības uzlabotas plastmasas iesmidzināšanas formēšanas iekārtas, kas izgatavotas Ķīnā.
PE plastmasas iesmidzināšanas mašīnā ir integrēti augsta-griezes momenta skrūvju piedziņas, īpaša barjeras sajaukšanas ģeometrija un vairāku-zonu PID termiskā regulēšana, lai apstrādātu augsta-, zema- un lineāra zema blīvuma polietilēna sveķus. Izstrādāta mainīgam viskozitātes diapazonam un augstai termiskai saraušanās uzvedībai, sistēma kontrolē kausējuma blīvumu un saglabāšanas spiediena pāreju starp konteineru, aizdari un tehnisko komponentu formēšanu.
Polietilēna materiāla iesmidzināšanas veidņu pārskats
Kas ir polietilēns (PE)?
Polietilēns ir daļēji{0}}kristālisks termoplasts, kam raksturīga ķīmiskā izturība, triecienizturība un mainīgas kausējuma plūsmas īpašības augsta-blīvuma polietilēna (HDPE), zema-blīvuma polietilēna (LDPE) un lineāra zema-blīvuma polietilēna (LLDPE) pakāpes.
Kāpēc polietilēnam ir nepieciešama kontrolēta iesmidzināšana
Polietilēnam piemīt augsta kristāliskā termiskā saraušanās, ievērojamas tilpuma izmaiņas fāzes pārejas laikā un bīdes{0}}jutīga viskozitāte. Apstrādei nepieciešama precīza kausējuma homogenizācija, daudzpakāpju spiediena noturēšana un vienmērīgs veidņu dzesēšanas sadalījums, lai pārvaldītu tukšumu veidošanos, iegrimes pēdas un izmēru deformāciju.
Tipiski apstrādes raksturlielumi
- Plašs kušanas temperatūras diapazons, kam nepieciešami precīzi mucas zonas sildīšanas profili.
- Augsta īpatnējā siltuma jauda, kurai nepieciešama ilgstoša plastificējošās enerģijas ievade un līdzsvarota veidņu dzesēšana.
- Tilpuma saraušanās ātrums svārstās no 1,5% līdz 3,0% atkarībā no sveķu blīvuma un molekulmasas sadalījuma.
- Ne--Ņūtona bīdes-retināšanas plūsma pie paaugstināta iesmidzināšanas ātruma.
Materiālu{0}}īpašas apstrādes problēmas
Kušanas plūsma
Kušanas plūsmas indeksa izmaiņas HDPE un LDPE pakāpēs rada nevienmērīgu plūsmas -priekšējo ātrumu, kā rezultātā rodas metināšanas līnijas defekti vai robežas uzliesmojums, ja spiediena dinamika nav kalibrēta.
Temperatūra
Nepareiza termiskā profilēšana izraisa nepilnīgu sveķu kušanu vai lokālu termisku degradāciju, kā rezultātā tiek zaudēta mehāniskā izturība un tiek mainīta virsmas krāsa.
Spiediens
Nepietiekams turēšanas spiediens rada izlietnes pēdas pie smagām sienas daļām, savukārt pārmērīgs spiediens dobumā izraisa atlikušo spriegumu un izmešanas pielipšanu.
Saraušanās
Diferenciāla dzesēšana nevienmērīgu sienu biezumā rada nevienmērīgu lineāru saraušanos, kā rezultātā pēc-formēšanas notiek telpiskā deformācija un izmēru izmaiņas.
Bīdes jutība
Liela-augstas-molekulārās-svaras PE šķirņu griešana pie liela skrūvju griešanās ātruma paaugstina kušanas temperatūru, izraisot polimēra ķēdes šķelšanos un īpašību zudumu.
Mašīnas konfigurācija polietilēna liešanai
Injekcijas vienība
Augsta{0}}griezes momenta hidrauliskie motori saglabā skrūvju griešanās stabilitāti augstas viskozitātes kausēšanas apstākļos. Proporcionālie vārsti reaģē uz daudzpakāpju iesmidzināšanas ātrumu un pārslēgšanas komandām dobuma piepildīšanas laikā.
Skrūve un muca
Skrūvju ģeometrijām ar L/D attiecību no 20:1 līdz 22:1 ir speciālas barjeras sajaukšanas zonas, lai veicinātu sveķu plastificēšanu un krāsu galvenās maisījuma izkliedi bez bīdes pārkaršanas. Nitrētas mucas virsmas iztur nepārtrauktu mehānisku darbību.
Temperatūras kontrole
Vairāku-zonu PID sildīšanas joslas, kas savienotas pārī ar cietvielu-relejiem, uztur mucas temperatūru ±1 grāda robežās no iestatītās vērtības vērtībām. Eļļas temperatūras uzraudzība ar slēgto cilpu- stabilizē siltuma pārnesi.
Hidrauliskā / servo piedziņas sistēma
Elektro-hidrauliskie servopiedziņas pielāgo sistēmas spiedienu un tilpuma plūsmu, pamatojoties uz reāllaika-slodzes prasībām, saglabājot noturēšanas spiediena precizitāti ilgu dzesēšanas ciklu laikā.
Saspiedes vienība
Piecu{0}}divu-punktu mehāniskā iespīlēšanas sistēma vienmērīgi sadala spēku pa plātnes virsmām, samazinot plāksnes novirzi un aizsargājot veidnes ātrdarbīgos-spīlēšanas ciklos.
Procesa uzlabojumi polietilēna liešanā
Injekcijas stabilitāte
Lineārā devēja atgriezeniskā saite ar precizitāti līdz 0,1 mm uzrauga injekcijas pozīciju, saglabājot tilpuma kadru konsekvenci un samazinot zibspuldzes-beigas-.
Spiediena kontrole
Proporcionālie daudzpakāpju{0}}turēšanas profili kompensē tilpuma sveķu kontrakciju fāzes maiņas laikā, mazinot izlietnes pēdu veidošanos biezās -sienu daļās.
Temperatūras stabilitāte
Zonēta mucas termiskā regulēšana novērš lokālu siltuma uzkrāšanos, aizsargājot sveķu piedevas un stabilizējot kausējuma viskozitāti, kas nonāk sprauslā.
Plastificējoša konsistence
Barjeras skrūvju profili samazina neizkusušo polimēru frakciju, nodrošinot vienmērīgu kausējuma entalpiju un kausējuma blīvumu nepārtrauktas ražošanas laikā.
Svara atkārtojamība
Reāllaika kontrole pār iesmidzināšanas ātruma pārslēgšanas punktiem un pretspiedienu nodrošina šāvienu-līdz-svara atkārtojamību ar mazāk nekā 0,3% svārstībām nepārtrauktas darbības režīmā.
Cikla efektivitāte
Vienlaicīgas plastifikācijas iespējas skavu kustības laikā apvienojumā ar augstas{0}}plūsmas hidrauliskajām ķēdēm optimizē mašīnas kustību secības, lai saīsinātu sausā cikla laiku.
Ieteicamie apstrādes/vadības parametri
|
Apstrādes parametrs |
HDPE diapazons |
LDPE / LLDPE klāsts |
Vienība |
|
Kušanas temperatūra |
200 – 260 |
180 – 230 |
grāds |
|
Pelējuma temperatūra |
20 – 60 |
15 – 50 |
grāds |
|
Injekcijas spiediens |
70 – 140 |
60 – 120 |
MPa |
|
Injekcijas ātrums |
Vidēja līdz augsta |
Vidēja līdz augsta |
mm/s |
|
Muguras spiediens |
0.5 – 1.5 |
0.3 – 1.0 |
MPa |
|
Skrūves ātrums (RPM) |
40 – 90 |
50 – 110 |
apgr./min |
|
Atdzesēšanas laiks |
Aprēķināts pēc sienas biezuma likuma |
Aprēķināts pēc sienas biezuma likuma |
s |
Tipiski pielietojumi
Iepakojuma konteineri
Stingras spaines, uzglabāšanas kastes, kastes un plānas{0}}sienu pārtikas tvertnes, kurām nepieciešama triecienizturība, konstrukcijas stingrība un stabils cikla laiks.
Vītņoti aizdares un vāciņi
Acīmredzami-vāciņi, aizdari un vītņoti stiprinājumi, kam nepieciešama precīza vītnes ģeometrijas atveide un zemas ovālas pielaides.
Cauruļu veidgabali un santehnika
Spiediena cauruļu savienojumi, līkumi, tējas un drenāžas veidgabali, kam nepieciešami brīvi{0}}iekšējie šķērsgriezumi- un spiedienu{2}}nesošās sienas.
Rūpnieciskās sastāvdaļas
Šķidruma rezervuāri, ķīmisko vielu mucas, transportēšanas paletes un aizsargapvalki, kuriem nepieciešama ķīmiskā izturība un struktūras integritāte.
Sadzīves preces
Virtuves piederumi, atkritumu tvertnes, uzglabāšanas tvertnes un mēbeļu sastāvdaļas, kurām nepieciešama vienmērīga virsmas apdare un izmēru stabilitāte.
Mašīnas specifikācijas
|
Specifikācija |
Vienība |
Modelis 160T |
Modelis 260T |
Modelis 400T |
Modelis 650T |
|
Saspiedes spēks |
kN |
1,600 |
2,600 |
4,000 |
6,500 |
|
Kaklasaites -stieņu atstatums (H × V) |
mm |
460 × 460 |
580 × 580 |
730 × 730 |
920 × 920 |
|
Maksimālā dienasgaisma |
mm |
900 |
1,120 |
1,450 |
1,820 |
|
Ežektora insults |
mm |
130 |
160 |
200 |
260 |
|
Skrūves diametrs |
mm |
45 |
55 |
70 |
85 |
|
L/D attiecība |
L/D |
22:1 |
22:1 |
21:1 |
20:1 |
|
Šāviena apjoms |
cm³ |
340 |
620 |
1,280 |
2,380 |
|
Šāviena svars (PE) |
g |
255 |
465 |
960 |
1,785 |
|
Injekcijas spiediens |
MPa |
175 |
168 |
162 |
155 |
|
Injekcijas ātrums |
cm³/s |
185 |
245 |
410 |
620 |
|
Skrūves maksimālais ātrums |
apgr./min |
210 |
190 |
160 |
140 |
FAQ
J: Vai iekārta var apstrādāt dažādas polietilēna kategorijas vienā un tajā pašā konfigurācijā?
A: Jā. Iesmidzināšanas bloks un temperatūras kontroles sistēmas apstrādā HDPE, LDPE un LLDPE. Mucas termisko zonu, pretspiediena un iesmidzināšanas ātruma profilu pielāgojumi ļauj apstrādāt dažādas sveķu kategorijas, nemainot skrūvju komplektu.
J: Kāda skrūvju konfigurācija ir ieteicama polietilēna apstrādei?
A: Ieteicama 20:1 līdz 22:1 L/D attiecības skrūve ar barjeru un īpašu maisīšanas galviņu. Šī ģeometrija nodrošina termisku homogenizāciju un piedevu izkliedi, neradot pārmērīgu bīdes enerģiju, kas varētu noārdīt augstas -molekulāras- polimēru ķēdes.
J. Kāda temperatūras kontroles precizitāte ir nepieciešama zema{0}}izliekuma polietilēna detaļām?
A: Mucu sildīšanas zonām nepieciešama PID temperatūras kontrole ar pielaidi ±1 grāds. Veidņu dzesēšanas ķēdēm ir nepieciešams līdzsvarots, augstas -plūsmas ūdens kolektora sadalījums, saglabājot temperatūras vienmērīgumu ±2 grādu robežās starp serdes un dobuma plāksnēm, lai samazinātu diferenciālo termisko kontrakciju.
J: Vai pildītus vai pastiprinātus polietilēna savienojumus var apstrādāt uz standarta modeļiem?
A: Jā. Var apstrādāt pildītus polietilēna savienojumus, kas satur kalcija karbonātu vai talku. Minerālu-pildītiem maisījumiem, kuru saturs pārsniedz 15% no svara, pēc izvēles ir pieejamas bimetāla skrūves un rūdītas mucas starplikas, lai aizsargātu sastāvdaļas pret mehānisku noberšanos.
J. Kā tiek izvēlēta mašīnas tonnāža dziļo{0}}dobumu polietilēna konteineriem?
A. Iekārtas izvēle ir atkarīga no kopējās projicētās virsmas laukuma, sienas biezuma, plūsmas garuma -līdz-biezuma attiecības un serdes izmešanas gājiena prasībām. Ieteicamais iespīlēšanas spēks tiek aprēķināts, pamatojoties uz 0,3 līdz 0,5 tonnām uz kvadrātcentimetru projicētās platības, nodrošinot pietiekamu dienasgaismas un gājiena pielaidi automātiskai detaļu noņemšanai.
Populāri tagi: pe plastmasas iesmidzināšanas formēšanas mašīna, Ķīna pe plastmasas iesmidzināšanas formēšanas mašīnu ražotāji, piegādātāji, rūpnīca
Jums varētu patikt arī


Nosūtīt pieprasījumu