


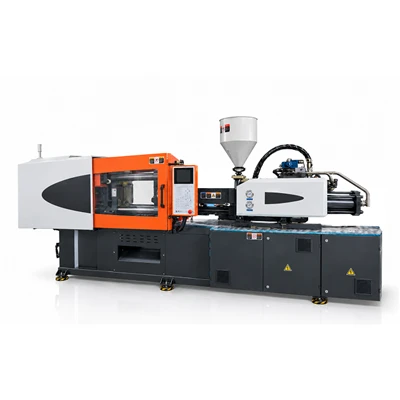
PA neilona iesmidzināšanas formēšanas mašīna
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. ir viens no vadošajiem pa neilona iesmidzināšanas formēšanas iekārtu ražotājiem un piegādātājiem Ķīnā. Lūdzu, nekautrējieties šeit no mūsu rūpnīcas vairumtirdzniecības uzlabotas pa neilona iesmidzināšanas formēšanas iekārtas, kas ražotas Ķīnā.
PA neilona iesmidzināšanas mašīna ir izstrādāta nepastiprinātu un ar stikla{0}}šķiedru-pastiprinātu poliamīda sveķu, tostarp PA6, PA66 un PA12, apstrādei. Šim aprīkojumam ir pret-sūkšanas sprauslu sistēma, augsta-griezes momenta plastifikācijas vienība un bimetāla nodilumizturības-skrūves, kas regulē kausējuma temperatūru un iesmidzināšanas spiediena profilus inženiertehniskiem lietojumiem.
PA neilona iesmidzināšanas veidņu pārskats
Kas ir PA neilons?
Poliamīds (PA) ir daļēji{0}}kristāliska inženiertehniskā termoplastiska plastmasa, kas novērtēta tās mehāniskās izturības, zemā berzes koeficienta, termiskās pretestības un strukturālās izturības dēļ. Standarta rūpnieciskās kategorijas ietver nepildītu PA6 un PA66, kā arī pastiprinātus preparātus, kas modificēti ar stikla šķiedru vai minerālu pildvielām, lai palielinātu stingrību un siltuma novirzes temperatūru pie konstrukcijas slodzēm.
Kāpēc PA neilonam ir nepieciešama kontrolēta iesmidzināšanas formēšana
Sasniedzot kušanas slieksni, poliamīdi ātri pāriet no cietā stāvokļa uz zemas{0}}viskozitātes šķidrumu. Šai krasajai kausējuma pārejai ir nepieciešams regulēts termiskais sadalījums visā stobrā, kontrolēts iesmidzināšanas ātrums un vienmērīgs pretspiediens, lai novērstu lokālu termisku degradāciju, atdalīšanās{2}}līnijas uzplaiksnījumu un kausējuma noplūdi sprauslas saskarnē.
Tipiski apstrādes raksturlielumi
- Šaurs termiskās apstrādes logs: nepieciešamas vairāku zonu sildīšanas vadības ierīces visā mucā, lai uzturētu nemainīgu kausējuma viskozitāti.
- Zema viskozitāte izkausētā stāvoklī: nepieciešamas ar atsperi-noslogotas vai hidrauliskas-noslēgšanas sprauslas, lai novērstu sveķu izplūšanu plastifikācijas un karietes ievilkšanas laikā.
- Higroskopiskā jutība: ātri uzsūc atmosfēras mitrumu; ir nepieciešami apstrādāti sveķi, lai uzturētu mitruma līmeni zem 0,10%, lai novērstu hidrolītisko polimēru noārdīšanos, izkliedēšanas līnijas un mehānisku vājināšanos.
- Augsta kristalizācijas saraušanās: nepieciešami daudzpakāpju noturēšanas spiediena profili un precīza veidņu temperatūras regulēšana, lai pārvaldītu tilpuma saraušanos fāzes maiņas laikā.
Materiālu{0}}īpašas apstrādes problēmas
Kušanas plūsma
Izkausētā poliamīda zemā viskozitāte ļauj ātri aizpildīt veidni, bet palielina uzliesmošanas risku gar atdalīšanas līnijām un ežektora tapām. Nekontrolēta liela{1}}ātruma iesmidzināšana bez daudzpakāpju spiediena profilēšanas var izraisīt pelējuma ventilācijas aizsprostojumu un mikro-mirgošanos.
Temperatūras jutība
Poliamīdi ir jutīgi pret paaugstinātu temperatūru un pagarinātu uzturēšanās laiku. Pārkaršana mucas iekšpusē sadala polimēru ķēdes, izraisot krāsas maiņu, triecienizturības zudumu un gāzu izdalīšanos.
Spiediena kontrole
Pārejai no iesmidzināšanas ātruma kontroles uz turēšanas spiedienu (V/P pārslēgšanās) ir jāsaskaņo ar precīziem pozīcijas sliekšņiem. Nepietiekams turēšanas spiediens rada iekšējus tukšumus un izlietnes pēdas, savukārt pārmērīgs turēšanas spiediens rada atlikušo spriegumu un pelējuma pielipšanu.
Saraušanās un izmēru stabilitāte
Pēc-formēšanas kristalizācija nepildītajās šķirnēs izraisa tilpuma saraušanos no 1,0% līdz 2,5%. Nevienmērīga veidņu sieniņu dzesēšana-izraisa diferenciālu saraušanos, kas izraisa detaļu deformāciju un izmēru novirzes.
Mitruma jutība
Poliamīda ar paaugstinātu mitruma saturu apstrāde izraisa hidrolīzi paaugstinātā temperatūrā. Hidrolīze sadala molekulārās ķēdes, kā rezultātā samazinās stiepes izturība, virsmas sudraba svītras un iekšējie strukturālie tukšumi.
Iekārtas konfigurācija PA neilonam
Injekcijas vienība
Integrēts ar lineārajiem pozīcijas devējiem precīzai iesmidzināšanas gājiena uzraudzībai. Iesmidzināšanas komplektā ir iekļauta atsperes-noslogota vai hidrauliska-sprausla, kas nodrošina fizisku blīvējumu pret kausējuma izsūkšanos plastifikācijas laikā.
Skrūve un muca
- Skrūves profils: īpaša PA skrūves konstrukcija ar 20:1 līdz 22:1 L/D attiecību un 3:1 kompresijas pakāpi, lai nodrošinātu vienmērīgu kušanu bez pārmērīgas bīdes karsēšanas.
- Aizsardzība pret nodilumu: Bimetāla mucas uzmavas un volframa karbīda skrūvju pārklājuma iespējas, kas paredzētas savienojumu apstrādei ar stikla šķiedras saturu līdz 50%.
- Pretvārsta komplekts: augstas{0}}reakcijas pret-atgriezes kontrolgredzens ar optimizētiem blīvējuma leņķiem, lai ierobežotu pretplūsmu augsta spiediena{2}}iesmidzināšanas fāzēs.
Temperatūras kontrole
Vairāku zonu keramisko sildītāju joslas, ko pārvalda slēgtā-cilpas PID kontrolleri, izmantojot cietvielu{2}relejus (SSR). Sistēma uztur atsevišķus zonu iestatījumus ±1 grāda robežās, lai novērstu termisko pārsniegumu, izmantojot sprauslu sildītāja speciālu temperatūras kontroli.
Hidrauliskā / servo sistēma
Electro{0}}hidrauliskā servosistēma ar mainīga tilpuma sūkņiem. Ierīce nodrošina slēgtas -cilpas regulēšanu iesmidzināšanas ātruma profiliem, sistēmas reakcijas laikam un dinamiskam noturēšanas spiedienam.
Saspiedes vienība
Piecu-punktu divu-pārslēgšanas slēgmehānisms, kas izstrādāts konstrukcijas stingrībai un vienmērīgai plātnes spēka sadalei. Augsta saspiešanas tonnāža ierobežo plāksnes novirzi un novērš atdalīšanās-līnijas uzplaiksnījumu, injicējot zemas-viskozitātes sveķus.
Kā iekārta uzlabo PA neilona liešanu
Injekcijas stabilitāte
Slēgtā-cilpas iesmidzināšanas vadība uzrauga skrūves pozīciju ar 1 ms intervālu, nodrošinot precīzu V/P pārslēgšanās atkārtojamību, lai samazinātu tilpuma svārstības.
Spiediena kontrole
Daudzpakāpju turēšanas spiediena programmēšana regulē blīvuma blīvumu veidnes dobumā polimēra kristalizācijas fāzes laikā, mazinot izlietnes pēdu veidošanos.
Temperatūras stabilitāte
Zonēta mucas siltuma vadība regulē siltuma sadali no padeves rīkles uz dozēšanas zonu, saglabājot stabilu kausējuma viskozitāti pirms injekcijas.
Plastificējoša konsistence
Liela{0}}griezes momenta piedziņas nodrošina nemainīgu skrūvju griešanās ātrumu reģenerācijas laikā, nodrošinot vienmērīgu kausējuma viendabīgumu un samazinot stikla šķiedru bīdes spriegumu.
Atkārtojamība
Nepārtraukta pozīcijas atgriezeniskā saite un servo reakcija nodrošina šāviena svara stabilitāti vairāku{0}}dobumu veidnēs nepārtrauktu ražošanas ciklu laikā.
Cikla efektivitāte
Regulētas hidrauliskās kustības un augsta plastifikācijas jauda samazina sausā cikla laiku, palielinot ražošanas jaudu stundā.
Ieteicamie apstrādes/vadības parametri
|
Apstrādes parametrs |
Nepastiprināts PA6 / PA66 |
Stikls{0}}Pildīts PA (30% - 50% GF) |
Vienība |
|
Kušanas temperatūra |
250 – 290 |
280 – 315 |
grāds |
|
Aizmugurējās mucas temperatūra |
230 – 250 |
260 – 280 |
grāds |
|
Vidējā mucas temperatūra |
250 – 270 |
270 – 295 |
grāds |
|
Priekšējā mucas temperatūra |
260 – 285 |
285 – 310 |
grāds |
|
Sprauslas temperatūra |
255 – 280 |
280 – 305 |
grāds |
|
Pelējuma temperatūra |
60 – 90 |
80 – 110 |
grāds |
|
Injekcijas spiediens |
70 – 120 |
90 – 150 |
MPa |
|
Turēšanas spiediens |
50 – 90 |
60 – 110 |
MPa |
|
Muguras spiediens |
0.3 – 0.8 |
0.5 – 1.2 |
MPa |
|
Skrūves ātrums |
40 – 90 |
30 – 70 |
RPM |
Tipiski pielietojumi
Automobiļu sastāvdaļas zem-pārsega-
Ieplūdes kolektori, dzinēja pārsegi, sviru pārsegi un gaisa vadi.
Izvēlēts poliamīda augstajai siltuma novirzes temperatūrai, eļļas izturībai un mehāniskajai izturībai zem dzinēja vibrācijas.
Precīzijas kustības daļas
Rūpnieciskie zobrati, bukses, slīdgultņi un ķēžu vadotnes.
Neeļļotiem mehāniskiem mezgliem tiek izmantots poliamīda zemais berzes koeficients, nodilumizturība un trokšņu{0}}amortizācijas īpašības.
Elektriskās un korpusa sastāvdaļas
Spaiļu bloki, releju korpusi, slēdžu korpusi un savienotāju korpusi.
Izmanto dielektriskās izolācijas īpašību priekšrocības, loka izsekošanas pretestību un liesmu{0}}saderības pakāpi.
Strukturālie elektroinstrumentu korpusi
Instrumentu rāmji, rokturu korpusi, sūkņu korpusi un konstrukcijas kronšteini.
Izmanto ar stikla -šķiedru-pastiprinātu PA, lai panāktu stingrību, triecienizturību un svara samazinājumu salīdzinājumā ar lietajiem alumīnija sakausējumiem.
Stiprinājumi un fiksējošie{0}}skavas
Kabeļu saites, rūpnieciskie skavas, stumjamās kniedes un paneļu stiprinājumi.
Nodrošina augstu noguruma izturību un stiepes stingrību, kas nepieciešama atkārtotai mehāniskai deformācijai bez plīsumiem.
Mašīnas specifikācijas
|
Specifikācija Prece |
Vienība |
PA-160 |
PA-220 |
PA-320 |
|
Saspiedes spēks |
kN |
1,600 |
2,200 |
3,200 |
|
Attālums starp savienojuma stieņiem (H × V) |
mm |
470 × 470 |
530 × 530 |
660 × 660 |
|
Maks. Pelējuma atvēršanas gājiens |
mm |
430 |
500 |
620 |
|
Pelējuma biezums min – maks |
mm |
180 – 500 |
200 – 550 |
220 – 650 |
|
Skrūves diametrs |
mm |
40 |
48 |
58 |
|
Skrūves L/D attiecība |
L/D |
21:1 |
21.5:1 |
22:1 |
|
Šāviena svars (PA6/PA66) |
g |
208 |
350 |
631 |
|
Teorētiskais injekcijas tilpums |
cm³ |
226 |
380 |
686 |
|
Injekcijas spiediens |
MPa |
185 |
178 |
170 |
|
Maks. Skrūves ātrums |
RPM |
200 |
180 |
160 |
FAQ
J: Vai iekārta var apstrādāt gan nepildītas, gan-pildītas PA kategorijas?
A: Jā. Iekārta darbojas ar nepildītiem sveķiem (PA6, PA66, PA12), kā arī ar stikla-šķiedru-pastiprinātiem savienojumiem ar šķiedru saturu līdz 50%. Pastiprinātām šķirnēm papildu bimetāla mucas un ar karbīdu{8}}pārklātas skrūves ir uzstādītas, lai tās izturētu abrazīvu nodilumu.
J: Kāda skrūvju konfigurācija ir ieteicama PA apstrādei?
A: Ieteicama īpaša PA skrūve ar L/D attiecību no 20:1 līdz 22:1 un kompresijas pakāpi 3:1. Šī ģeometrija nodrošina pareizu cieto vielu transportēšanu, vienmērīgu kušanu un kontrolētu bīdes spriegumu. Ir uzstādīts dinamisks pretvārsta gredzens, lai ierobežotu kausējuma atpakaļplūsmu injekcijas laikā.
J: Kāds temperatūras kontroles mehānisms ir nepieciešams stabilai formēšanai?
A: Iekārta izmanto vairāku{0}zonu PID temperatūras regulatorus, kas savienoti pārī ar cietvielu{1}relejiem (SSR), lai novērstu mucas zonas temperatūras pārsniegšanu. Sprauslas zonai ir nepieciešama neatkarīga PID termiskā regulēšana, kas savienota ar atsperi vai hidraulisko izslēgšanas-mehānismu, lai tiktu galā ar zemu kušanas viskozitāti.
J: Vai šajā iekārtā var apstrādāt liesmu{0}}aizturošas PA kategorijas?
A: Jā. Liesmu slāpējošiem savienojumiem, kas plastificēšanas laikā izdala korozīvas gāzes, var integrēt specializētas pret koroziju{2}}izturīgas sakausējuma mucas un hromētas vai pārklātas skrūves, lai pagarinātu komponentu darbmūžu.
J: Kā es varu izvēlēties mašīnas tonnāžu konkrētai daļai?
A: Mašīnas izvēle ir atkarīga no daļas un vadu sistēmas kopējās projicētās virsmas laukuma, maksimālā dobuma spiediena uzpildes laikā (parasti 400–800 bāri PA) un daļas sieniņu biezuma. Nepieciešamajam šāviena svaram vajadzētu aizņemt no 30% līdz 70% no kopējā iesmidzināšanas gājiena, lai izvairītos no pārmērīgas termiskās noturības stobrā.
Populāri tagi: pa neilona iesmidzināšanas formēšanas mašīna, Ķīna pa neilona iesmidzināšanas formēšanas mašīnu ražotāji, piegādātāji, rūpnīca
Jums varētu patikt arī



Nosūtīt pieprasījumu