


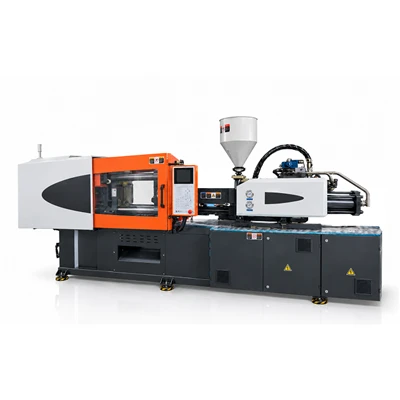
Precīzas kausēšanas kontroles formēšanas mašīna
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. ir viens no vadošajiem precīzijas kausēšanas kontroles formēšanas mašīnu ražotājiem un piegādātājiem Ķīnā. Lūdzu, nekautrējieties šeit no mūsu rūpnīcas vairumtirdzniecības uzlabotas precīzas kausēšanas kontroles formēšanas mašīnas, kas ražotas Ķīnā.
Precīzijas kausēšanas kontroles formēšanas iekārta atrisina tilpuma mērīšanas svārstības un termiskās neatbilstības mikro-formēšanas laikā, nodrošinot šaušanas svara variācijas koeficientus zem 0,15% stingras-pielaides ražošanā.
Kas nosaka iesmidzināšanas formēšanas precizitāti?
Lai sasniegtu mikrometrisko izmēru precizitāti, ir nepieciešama galveno fizisko parametru sinhronizācija katrā formēšanas cikla fāzē:
Injekcijas ātrums:Slēgtas-cilpas proporcionālie vārsti regulē ātruma profilus ±0,1 mm/s robežās, lai nodrošinātu stabilu dobuma piepildījuma ātrumu, novērstu bīdes -ātruma svārstības un novērstu virsmas plūsmas zīmes.
Injekcijas spiediens:Daudzpakāpju spiediena devēji parauga sistēmas līnijas spiedienu dinamiskās frekvencēs, novēršot uzliesmojumu veidošanos, kadru svara novirzes un iekšējos strukturālos tukšumus.
Pozīcijas kontrole:Augstas-izšķirtspējas optiskie lineārie kodētāji uzrauga iesmidzināšanas gājiena pozīciju līdz ±0,01 mm, nodrošinot vienmērīgu kausējuma iesaiņojumu, nepārslogojot-veidnes dobumu.
Temperatūras kontrole:Vairāku-zonu PID kontrolieri ar cietvielu-relejiem uztur stobra temperatūru ±0,5 grādu robežās, lai novērstu materiāla noārdīšanos un viskozitātes izmaiņas.
Plastifikācijas stabilitāte:Servo-skrūves rotācija saglabā vienmērīgu bīdes spriegumu sveķu kausēšanas laikā, nodrošinot viendabīgu polimēra kausējumu.
Muguras spiediens:Elektro-hidrauliskā proporcionālā pretspiediena-spiediena kontrole stabilizē sveķu blīvumu aiz pretvārsta plastifikācijas laikā, lai nodrošinātu precīzu tilpuma dozēšanu.
Atkārtojamība:Reāllaika{0}}atgriezeniskās saites cilpas sinhronizē mehānisko gājienu, hidraulisko spiedienu un siltuma jaudu, lai uzturētu procesa stabilitāti ilgtermiņā.
Iesmidzināšanas kontroles sistēma
Slēgta{0}}cikla vadība:Reāllaika{0}}atgriezeniskās saites cilpas salīdzina mērķa parametrus ar lineārā kodētāja un dinamiskā spiediena sensora izvadēm, nepārtraukti pārrēķinot komandas.
Spiediena kontrole:Digitālā daudzpakāpju regulēšana nodrošina neatkarīgu konfigurāciju iepildīšanas, iepakošanas un turēšanas fāzēm, lai optimizētu detaļu blīvumu.
Ātruma kontrole:Vairāku{0}}pakāpju ātruma profilēšana nodrošina vienmērīgu pāreju starp ātru dobuma aizpildīšanu un lēnu vārtu blīvēšanu.
Pozīcijas kontrole:Absolūti lineārie devēji izseko skrūvju stāvokli injekcijas, turēšanas un plastifikācijas fāzēs, neprasot nulles{0}}punkta iestatīšanu pēc sistēmas restartēšanas.
Vairāku{0}}pakāpju injekcija:Pielāgojami ātruma un spiediena soļi nodrošina sarežģītas sienas{0}}biezuma pārejas un mainīgas sliedes ģeometrijas.
Plastifikācija un kausējuma sagatavošana
Skrūves rotācija:Tiešās piedziņas-motori nodrošina precīzu apgriezienu skaita regulēšanu, optimizējot plastificēšanas griezes momentu, vienlaikus novēršot sveķu bīdes pārkaršanu.
Plasticizācija:Īpaši aprēķinātā skrūves ģeometrija uzlabo kausējuma viendabīgumu un samazina krāsu sajaukšanas laiku.
Muguras spiediens:Proporcionāla kontrole nodrošina vienmērīgu polimēru sablīvēšanos un konsekventu gaisa izplūdi sveķu atgūšanas laikā.
Kušanas temperatūra:Keramikas sildīšanas joslas apvienojumā ar vairāku{0}}zonu PID algoritmiem novērš mucas karstos punktus.
Materiāla sagatavošana:Integrētās mucas izolācijas apvalki samazina siltuma zudumus, vienlaikus aizsargājot jutīgos inženiertehniskos sveķus no apkārtējās vides termiskiem traucējumiem.
Saspiešanas sistēma
Augstas-stingrības dubultā-spīļu struktūras, kas aprēķinātas, izmantojot galīgo elementu analīzi, samazina plāksnes novirzi pilnas tonnāžas apstākļos, nodrošinot vienmērīgu spēka sadalījumu pa veidņu dobumiem, lai saglabātu stingru atdalīšanas līnijas integritāti.
Atkārtojamība un procesa stabilitāte
Integrētas atgriezeniskās saites vadības sistēmas, stingra rāmja izlīdzināšana un ātras darbības{0}}vārsti nodrošina nepārtrauktu precizitāti. Konsekventa skrūves spilvena noturēšana ± 0,05 mm robežās stabilizē spiediena pārnešanu dobuma sacietēšanas laikā. Integrēta hidrauliskā šķidruma temperatūras regulēšana uztur stabilu šķidruma viskozitāti, novēršot procesa novirzi ilgstošu ražošanas ciklu laikā.
Piemēroti materiāli
- Polikarbonāts (PC)
- Poliamīds/neilons (PA6/PA66)
- Polioksimetilēns/acetāls (POM)
- Polibutilēna tereftalāts (PBT)
- Polimetilmetakrilāts/akrils (PMMA)
- Polifenilēnsulfīds (PPS)
- Šķidro kristālu polimērs (LCP)
- Poliēterketons (PEEK)
- Precīzijas polipropilēns (PP)
- Precīzijas akrilnitrila butadiēna stirols (ABS)
Piemērotas lietojumprogrammas
Precīzijas rūpnieciskās daļas:Tehniskie zobrati, bukses, korpusi un mehāniskās piedziņas sastāvdaļas, kurām nepieciešama stingra izmēru pielaide.
Elektriskās sastāvdaļas:Mikrosavienotāji, releju korpusi, spaiļu bloki, slēdžu komponenti un sensoru korpusi.
Optiskie komponenti:Lēcu bloki, gaismas virzošās plāksnes, optiskie rāmji, LED atstarotāju korpusi un šķiedru savienošanas paliktņi.
Medicīniskās sastāvdaļas:Šļirču cilindri, mikrofluidiskie mikroshēmas, diagnostikas kasetes, katetra rumbas un inhalatora korpusa daļas.
Automobiļu precīzās daļas:Degvielas iesmidzināšanas komponenti, droseles korpusa sensori, vadības bloka savienotāji un mikro-pievadmehānisma zobrati.
Tehniskā konfigurācija
|
Parametrs |
Vienība |
Vērtību diapazons |
|
Saspiedes spēks |
kN |
800 - 4,000 |
|
Injekcijas svars (PS) |
g |
45 - 680 |
|
Skrūves diametra opcijas |
mm |
22 / 25 / 28 / 32 / 36 / 40 |
|
Maksimālais iesmidzināšanas spiediens |
bārs |
2,100 - 2,800 |
|
Maksimālais iesmidzināšanas ātrums |
mm/s |
160 - 350 |
|
Skrūves pozīcijas izšķirtspēja |
mm |
±0.01 |
|
Spilvenu kontroles precizitāte |
mm |
±0.05 |
|
Šāviena svara atkārtojamība (CV) |
% |
Mazāks vai vienāds ar 0,15 |
|
Mucas temperatūras precizitāte |
grāds |
±0.5 |
|
Hidrauliskās reakcijas laiks |
ms |
Mazāks vai vienāds ar 20 |
Testēšana un kvalitātes kontrole
3D CMM pārbaude:Plates paralēlisms, sasaistes{0}}stieņu atstatums un izlīdzināšanas pielaides tiek pārbaudītas, izmantojot koordinātu mērīšanas iekārtas pirms galīgās montāžas.
Dinamiskā spiediena izsekošana:Augstas -frekvences spiediena sensori uzrauga hidrauliskā spiediena stabilitāti nepārtrauktu testēšanas ciklu laikā.
Termiskās attēlveidošanas analīze:Infrasarkanā termiskā pārbaude apstiprina temperatūras sadalījumu visās mucas sildīšanas zonās sveķu plastifikācijas laikā.
Lāzera izlīdzināšanas mērījumi:Stieņa-stieņa deformācijas sadalījums un veidņu plāksnes paralēlisms tiek kalibrēti ar maksimālo iespīlēšanas spēku, izmantojot dinamiskos lāzera mērīšanas rīkus.
Šāviena svara pārbaude:Paraugu liešanas gājieniem ar inženiertehniskajiem sveķiem tiek veikta statistiskā procesa kontroles pārbaude, lai garantētu, ka šāviena svara izmaiņas nepārsniedz mērķa rādītājus.
FAQ
J: Kā šī iekārta saglabā konsekventu šāviena svaru ilgu ražošanas ciklu laikā?
A: Slēgtā{0}}cilpas vadības sistēma nepārtraukti izseko skrūves stāvokli un hidraulisko spiedienu, izmantojot lineāros kodētājus un devējus. Tas automātiski kompensē sveķu viskozitātes izmaiņas, dinamiski pielāgojot ātruma profilu un pārejas punktu reāllaikā, saglabājot spilvena novirzi ±0,05 mm robežās.
J: Kāds ir minimālais sienas biezums, ko šī iekārta var apstrādāt?
A. Atkarībā no sveķu kausējuma plūsmas indeksa un dobuma ģeometrijas sistēma apstrādā plānas -sienas daļas līdz 0,3 mm. Iesmidzināšanas ātrums līdz 350 mm/s apvienojumā ar ātriem vārsta reakcijas laikiem nodrošina pilnīgu dobuma piepildīšanu, pirms notiek aizslēgšanās.
J: Vai šī iekārta var apstrādāt augstas{0}}temperatūras inženiertehniskos polimērus?
A: Jā. Izvēles augstas -temperatūras keramikas sildītāju lentes un specializētās bimetāla mucas atbalsta apstrādes temperatūru līdz 420 grādiem, nodrošinot nepieciešamo siltuma jaudu un nodilumizturību pildītiem inženierpolimēriem.
J: Kā pozīcijas kontroles precizitāte ietekmē detaļu pielaides?
A: Pozīcijas kontroles precizitāte tieši nosaka ātruma -uz-spiediena pārejas laiku un galīgo skrūves spilvena izmēru. Kodētāja precizitāte ±0,01 mm nodrošina spiediena trigeru noturēšanu precīzā tilpuma uzpildīšanas punktā, novēršot stresa balināšanu, deformāciju vai izmēru saraušanās novirzes.
J: Kādas hidrauliskās eļļas temperatūras vadības ierīces ir integrētas?
A: Integrēts siltummainis, ko pārvalda, izmantojot PID cilpas, uztur hidraulisko eļļu stabilā temperatūras diapazonā. Eļļas temperatūras kontrole novērš viskozitātes izmaiņas, saglabājot vārsta reakcijas ātrumu un cauruļvada spiedienu nemainīgu visā darbības laikā.
Populāri tagi: precīzas kausējuma kontroles formēšanas mašīna, Ķīnas precīzas kausējuma kontroles formēšanas mašīnu ražotāji, piegādātāji, rūpnīca
Jums varētu patikt arī


Nosūtīt pieprasījumu