


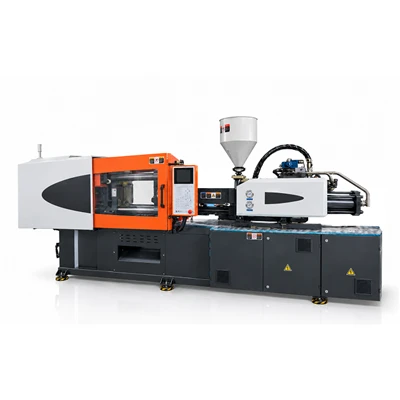
Daudzpakāpju iesmidzināšanas kontroles formēšanas mašīna
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. ir viens no vadošajiem daudzpakāpju iesmidzināšanas vadības formēšanas iekārtu ražotājiem un piegādātājiem Ķīnā. Lūdzu, nekautrējieties vairumtirdzniecībā no mūsu rūpnīcas vairumtirdzniecības uzlabotas daudzpakāpju iesmidzināšanas vadības formēšanas iekārtas, kas ražotas Ķīnā.
Daudzpakāpju iesmidzināšanas kontroles formēšanas mašīna novērš strukturālos liešanas defektus, piemēram, strūklu, plūsmas līnijas, zibspuldzes un izlietnes pēdas sarežģītos polimēru komponentos. Veicot reāllaika-slēgtas-cilpas kontroli pār ātrumu, spiedienu un pozīciju vairākās iesmidzināšanas fāzēs, iekārta ražošanas laikā uztur nemainīgu kušanas priekšējo ātrumu un vienmērīgu dobuma blīvumu.
Kas nosaka iesmidzināšanas formēšanas precizitāti?
Lai nodrošinātu stingras izmēru pielaides un svara konsekvenci liela{0}}apjoma ražošanā, formēšanas cikla laikā ir nepieciešama nepārtraukta galveno fizisko parametru kontrole.
Injekcijas ātrums:Dinamiskā ātruma profilēšana novērš strūklu pie šauriem vārtiem un novērš vilcināšanās pēdas mainīgos sienu biezumos.
Injekcijas spiediens:Kontrolēta hidrauliskā spiediena mērogošana novērš pārmērīgu-iepakošanu pie vārtiem, vienlaikus nodrošinot pilnīgu piepildīšanu attālās plūsmas robežās.
Pozīcijas kontrole:Optiskie lineārie kodētāji mēra skrūvju nobīdi, nodrošinot precīzu pāreju no ātruma{0}}kontrolētas uzpildes uz spiediena{1}}kontrolētu iepakošanu.
Temperatūras kontrole:Vairāku-zonu termiskā vadība saglabā polimēra viskozitāti mērķa apstrādes logos.
Plastifikācijas stabilitāte:Vienota skrūves griezes momenta izvade plastifikācijas laikā novērš kausējuma blīvuma svārstības šāviena tilpumā.
Muguras spiediens:Regulētā pretestība skrūvju atgūšanas laikā noņem iesprostoto gaisu un nodrošina rūpīgu krāsu sadalījumu.
Atkārtojamība:Zema mehāniskā dispersija saglabā identiskas spiediena līknes, ātruma profilus un cikla laiku pēc šāviena.
Iesmidzināšanas kontroles sistēma
Iesmidzināšanas blokā ir apvienota ātras{0}}reakcijas hidraulika ar milisekundes apstrādes ātrumu, lai nodrošinātu darbības stabilitāti mainīgas kušanas pretestības apstākļos.
Slēgta{0}}cikla vadība:Nepārtrauktās atgriezeniskās saites cilpas salīdzina devēja mērījumus ar profila uzdotajām vērtībām, veicot tūlītēju regulēšanu proporcionālajiem vārstiem.
Spiediena kontrole:Daudzpakāpju hidrauliskā spiediena regulēšana novērš-līnijas atdalīšanu sākotnējās dobuma piepildīšanas laikā.
Ātruma kontrole:Mainīga ātruma profili ļauj palielināt vai samazināt ātrumu, kad kausējuma priekšpuse iet cauri sprauslām, sliedēm, šauriem vārtiem un galvenajiem dobumiem.
Pozīcijas kontrole:Lineārie devēji izseko pozīciju, lai aktivizētu V/P pārslēgšanu, pamatojoties uz skrūvju fizisko atrašanās vietu, nevis taimera novirzi.
Vairāku{0}}pakāpju injekcija:Var ieprogrammēt līdz pat 10 neatkarīgiem ātruma profiliem un 10 noturēšanas-piediena posmiem, lai tie atbilstu sarežģītām veidņu ģeometrijām.
Plastifikācija un kausējuma sagatavošana
Konsekvents kausējuma blīvums pirms injekcijas ir būtisks, lai saglabātu izmēru stabilitāti veidnes dobumā.
Skrūves rotācija:Augsta{0}}griezes momenta piedziņas nodrošina stabilu griešanās ātrumu pie dažādas viskozitātes slodzes.
Plasticizācija:Optimizēts skrūvju dizains ar 20:1 līdz 24:1 L/D attiecību nodrošina rūpīgu bīdes sadalījumu un pilnīgu polimēra kušanu.
Muguras spiediens:Proporcionālie pretspiediena vārsti saglabā vienmērīgu kausējuma kompresiju reģenerācijas laikā, novēršot virsmas izplešanos.
Kušanas temperatūra:Daudzu zonu mucu sildīšana ar cietvielu{1}}relejiem novērš temperatūras jutīgo sveķu termisko degradāciju.
Materiāla sagatavošana:Rūdītas bimetāla mucas aizsargā pret mehānisku nodilumu, apstrādājot stikla{0}}pildījumu vai abrazīvus savienojumus.
Saspiešanas sistēma
Stingrs dubults{0}}pārslēgšanas mehānisms vienmērīgi sadala iespīlēšanas spēku pa plātnes virsmu. Augstas -stiprības savienojuma stieņi novērš plātnes novirzi pie pilnas tonnāžas, saglabājot veidņu izlīdzināšanu un aizsargājot atdalīšanas līnijas augsta spiediena iesmidzināšanas fāzēs.
Atkārtojamība un procesa stabilitāte
Procesa stabilitāte tieši nosaka komponentu iznākumu. Savienojot ātras-darbības proporcionālos vārstus ar stingriem mehāniskiem rāmjiem, iekārta saglabā šāvienu-līdz-svara svārstības zem 0,15%.
Lineārās vadošās sliedes izlīdzina iesmidzināšanas bloku ar veidnes uzgaļa buksi. Hidrauliskā rezervuāra termiskie sensori automātiski kontrolē eļļas dzesēšanas vārstus, lai uzturētu darba viskozitāti šaurā 1 grāda logā vairāku maiņu darbību laikā.
Piemēroti materiāli
Iekārtas apstrādā standarta preču sveķus un pildītus inženierpolimērus:
Polikarbonāta un ABS maisījumi:Saglabā optisko skaidrību un strukturālo izturību bez iekšējām spriedzes zīmēm.
Poliamīds (PA6/PA66):Pārvalda termisko stabilitāti un tiek galā ar pastiprinātām šķirnēm ar minimālu stobra nodilumu.
Polioksimetilēns (POM):Kontrolē degradāciju, izmantojot precīzu mucas zonas temperatūras regulēšanu.
Polipropilēns un polietilēns:Kontrolē pēc-formēšanas saraušanos dažādos sienu biezumos.
Polibutilēna tereftalāts (PBT):Nodrošina precīzu elektrisko korpusu izmēru kontroli.
Piemērotas lietojumprogrammas
Precīzijas rūpnieciskās detaļas
Tehniskie zobrati, sūkņu lāpstiņriteņi, vītņu savienotāji un konstrukcijas korpusi.
Elektriskās sastāvdaļas
Vairāku -kontaktu spaiļu bloki, releju vāki, slēdžu korpusi un slēdžu korpusi.
Optiskie komponenti
Gaismas virzošās plāksnes, biezas lēcas, gaismas vāciņi un atstarotāju bloki.
Medicīniskās sastāvdaļas
Šļirču cilindri, diagnostikas kasešu rāmji, šķidruma kolektori un adatu uzgaļi.
Automobiļu precīzās daļas
Sensoru korpusi, izpildmehānismu korpusi, degvielas sistēmas piederumi un gaisa{0}}ventilācijas žalūzijas.
Tehniskā konfigurācija
|
Specifikācijas parametrs |
Vienība |
Modelis 160 |
Modelis 220 |
Modelis 300 |
|
Saspiedes spēks |
kN |
1,600 |
2,200 |
3,000 |
|
Attālums starp savienojuma stieņiem (H × V) |
mm |
460 × 460 |
530 × 530 |
630 × 630 |
|
Plates izmēri (H × V) |
mm |
680 × 680 |
780 × 780 |
920 × 920 |
|
Maks. Pelējuma augstums |
mm |
500 |
580 |
660 |
|
Min. Pelējuma augstums |
mm |
180 |
200 |
220 |
|
Ežektora insults |
mm |
140 |
150 |
170 |
|
Skrūves diametrs |
mm |
40 |
45 |
55 |
|
Skrūves L/D attiecība |
L/D |
22:1 |
21.5:1 |
21:1 |
|
Teorētiskais injekcijas tilpums |
cm³ |
251 |
381 |
617 |
|
Šāviena svars (PS) |
g |
228 |
347 |
561 |
|
Injekcijas spiediens |
bārs |
2,050 |
1,980 |
1,850 |
|
Maks. Injekcijas ātrums |
mm/s |
160 |
150 |
140 |
|
Pozīcijas sensora izšķirtspēja |
mm |
0.01 |
0.01 |
0.01 |
|
Temperatūras kontroles zonas |
Zona |
4+1 |
4+1 |
5+1 |
Testēšana un kvalitātes kontrole
Katra iekārta pirms nosūtīšanas veic strukturētas validācijas procedūras:
Hidrauliskā spiediena turēšanas tests:Nepārtraukti maksimālā{0}}spiediena cikli apstiprina vārsta reakcijas laiku un blīvējuma izturību.
Plates paralēlisma mērījums:Lāzera mērīšanas ierīces pārbauda plātnes izlīdzināšanu visās četrās stiprinājuma stieņos ar pilnu iespīlēšanas slodzi.
Sausā cikla skrējiens:Mašīnas tiek pakļautas 48 stundu nepārtrauktam sausajam ciklam, lai pārbaudītu termisko stabilitāti un vadības sistēmas laiku.
Elektriskā un drošības pārbaude:Pilna izolācijas pretestība, zemējuma nepārtrauktība un drošības vārtu bloķēšanas testi nodrošina pilnīgu ekspluatācijas drošību.
FAQ
J. Kā daudzpakāpju iesmidzināšanas kontrole novērš zibspuldzes un izlietnes pēdas uz vienas un tās pašas daļas?
A: Vairāku{0}}pakāpju vadība ļauj iestatīt ātru iesmidzināšanas ātrumu, lai ātri aizpildītu plānās-sienu daļas, kam seko mazāks ātrums, kad kausējums sasniedz biezas daļas vai veidnes atdalīšanas līniju. Ātruma samazināšana uzpildīšanas beigās novērš veidņu atdalīšanas līnijas atdalīšanu, vienlaikus izmantojot mērķtiecīgu turēšanas spiedienu biezās vietās, lai noņemtu izlietnes pēdas.
J: Kāda pārslēgšanās metode tiek izmantota, lai pārietu no injekcijas uz spiediena turēšanu?
A: Sistēma atbalsta pārslēgšanās palaidējus, pamatojoties uz skrūves stāvokli, hidraulisko spiedienu vai uzpildes laiku. Pozīciju{1}}balstīta pārslēgšanās, izmantojot lineāros devējus, ir standarta metode, jo tā darbojas neatkarīgi no izejmateriāla viskozitātes izmaiņām.
J: Vai pielāgotus daudzpakāpju{0}}profilus var saglabāt atkārtotai veidņu uzstādīšanai?
A: Jā. Integrētais kontrolieris saglabā simtiem atsevišķu veidņu profilu, tostarp daudzpakāpju ātruma līknes, spiediena profilus, temperatūras zonas un ežektora laiku. Operatori atkārtoti ielādē saglabātās konfigurācijas veidņu maiņas laikā, lai saglabātu procesa konsekvenci.
J: Kāds eļļas filtrēšanas iestatījums aizsargā hidraulisko ķēdi?
A: Hidrauliskā sistēma izmanto nepārtrauktu apvada eļļas filtrēšanu. Sistēma uztver mikro-daļiņas līdz 3 mikroniem, uzturot proporcionālos vārstus tīrus un novēršot reakcijas aizkavēšanos vairāku-pakāpju spiediena maiņas laikā.
Populāri tagi: daudzpakāpju iesmidzināšanas vadības formēšanas mašīna, Ķīna daudzpakāpju iesmidzināšanas vadības formēšanas mašīnu ražotāji, piegādātāji, rūpnīca
Jums varētu patikt arī


Nosūtīt pieprasījumu