


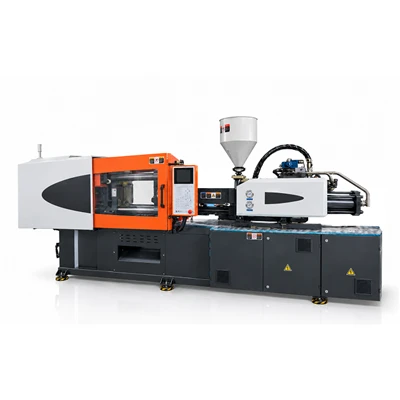
Servo-Hidrauliskā gara gājiena-liešanas mašīna
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. ir viens no vadošajiem servo-hidraulisko garo gājienu-formēšanas iekārtu ražotājiem un piegādātājiem Ķīnā. Lūdzu, nekautrējieties vairumtirdzniecībā no mūsu rūpnīcas vairumtirdzniecības uzlabotas servo-hidrauliskas gara gājiena- formēšanas mašīnas, kas ražotas Ķīnā.
Servo-Hidrauliskā gara gājiena-liešanas iekārta apvieno pagarinātus iespīlēšanas gājienus ar augsta-griezes momenta slēgtas-cilpas servo piedziņas, nodrošinot fizisko klīrensu un dinamisku stabilitāti, kas nepieciešama liela-dziļuma tvertnēm, dziļiem{5}}dobumu korpusiem-vilkšanai.
Servo{0}}Hidrauliskā sistēma
Servo motors:Sinhronie pastāvīgā{0}}magnēta servomotori nodrošina tūlītēju griezes momentu pēc pieprasījuma, apturot enerģijas patēriņu detaļu dzesēšanas un noturēšanas fāzēs.
Hidrauliskā sistēma:Div-darba virzuļsūkņi, kas savienoti pārī ar tiešā-maršruta hidrauliskajiem kolektoriem, samazina šķidruma berzi, iekšējo siltuma uzkrāšanos un spiediena kritumu.
Slēgta{0}}cikla vadība:Augstas-izšķirtspējas rotējošie kodētāji nepārtraukti pārsūta spiediena un ātruma metriku atpakaļ uz centrālo procesoru, lai uzturētu sistēmas sinhronizāciju.
Spiediena kontrole:Augstas -reakcijas proporcionālie vārsti uztur spiediena novirzes precīzas pielaides robežās aizturēšanas fāzē.
Ātruma kontrole:Mainīgi motora ātrumi izlīdzina pārejas starp ātru iesmidzināšanu, serdes vilkšanu un plāksnes kustību bez šķidruma aerācijas.
Reakcija un stabilitāte:Sistēmas reakcija sasniedz mērķa darba spiedienu mazāk nekā 35 milisekundēs, saglabājot stabilu šķidruma temperatūru nepārtrauktas ražošanas laikā.
Saspiedes vienība
Saspiedes spēks:Piecu-punktu dubultā-pārslēgšanas mehānismi sadala stiprinājuma-stieņa spriegumu pa plati, novēršot centra novirzi pie pilnas tonnāžas.
Plates struktūra:Lietie tērauda loksnes, kas izstrādātas, izmantojot sprieguma analīzi, saglabā paralēlismu ātro atvēršanas{0}}aizvēršanas ciklu laikā.
Savienojuma-stieņu atstarpes:Paplašinātais horizontālais un vertikālais attālums starp sasaistes{0}}stieņiem vienkāršo sānu-iekraušanu dziļās-vilces instrumentiem un serdes cilindriem.
Pelējuma augstums:Plašs veidņu biezuma regulēšanas diapazons pieļauj dziļas veidnes, karstās sliedes skursteņus un izolācijas plāksnes.
Veidnes uzstādīšana:T-rievas un standarta izmešanas montāžas caurumu modeļi atbilst starptautiskajiem instrumentu standartiem ātrai veidņu uzstādīšanai.
Saspiešanas stabilitāte:Cietie vadotnes balsti notur kustīgās plātnes taisni garu gājienu laikā, samazinot vadotnes tapas nodilumu uz veidnēm.
Injekcijas vienība
Injekcijas ātrums:Daudzpakāpju lineārais ātruma profils nodrošina ātru piepildīšanu plānās daļās un vienmērīgu blīvēšanu biezās sienās.
Injekcijas spiediens:Proporcionālais hidrauliskais spiediens nodrošina līdz 2100 bāriem, nodrošinot vienmērīgu kausējuma plūsmu garos plūsmas ceļos.
Injekcijas gājiens:Pagarināts cilindra gājiens palielina maksimālo šāviena jaudu, nezaudējot dozēšanas precizitāti.
Skrūves diametrs:Nitrētas sakausējuma skrūves ar specializētiem sajaukšanas uzgaļiem vienmērīgi izkausē polimērus dažādās sveķu partijās.
Injekcijas svars:Lineārie optiskie devēji izseko injekcijas pozīciju, saglabājot šāviena no -līdz -šāviena svara svārstībām zem procentiem.
Plastifikācijas spēja:Hidrauliskie motori ar augstu-griezes momentu nodrošina vienmērīgu plastifikācijas ātrumu un konsekventu kausējuma viskozitāti ciklu pēc cikla.
Kontroles un procesa stabilitāte
Iesmidzināšanas spiediena/ātruma kontrole:Mikroprocesori darbojas 1 milisekundes vadības cilpas, lai precīzi pārslēgtos no uzpildes ātruma uz iepakošanas spiedienu.
Vairāku{0}}pakāpju injekcija:10 pakāpju ātruma un 10 pakāpju spiediena iestatījumi ļauj izveidot pielāgotus uzpildes profilus sarežģītām detaļu ģeometrijām.
Temperatūras kontrole:Vairāku-zonu PID cilpas uzrauga mucas temperatūru, izmantojot termopārus, saglabājot kušanas temperatūru stingrās robežās.
Atpakaļ-Spiediena kontrole:Proporcionālais elektro-hidrauliskais-pretspiediens novērš gāzes iesprūšanu un uzlabo krāsu sajaukšanos plastifikācijas laikā.
Atkārtojamība:Optiskie pozicionēšanas devēji uzrauga karietes un skrūvju kustības līdz milimetra simtdaļām, lai nodrošinātu konsekventus detaļu izmērus.
Ieteicamie materiāli
PP:Polipropilēna apstrāde dziļi{0}}sienu konteineriem, uzglabāšanas kastēm un konstrukciju korpusiem.
PE:Polietilēna sastāvi rūpnieciskiem spaiņiem, uzglabāšanas vienībām un lieljaudas{0}} vāciņiem.
ABS:Akrilnitrila butadiēna stirols cietiem korpusiem, ierīču paneļiem un automobiļu apdarei.
Dators:Polikarbonāta sveķiem ir nepieciešams precīzs turēšanas spiediens un stabils mucas siltums caurspīdīgām vai strukturālām daļām.
PA:Poliamīds ar stikla šķiedras pastiprinājumu mehāniskām detaļām, izmantojot garus serdes -vilkšanas ciklus.
POM:Poliacetāla inženiertehniskie polimēri, kam nepieciešama vienmērīga ātruma pāreja un minimāls termiskais spriegums dozēšanas laikā.
Ieteicamās lietojumprogrammas
Dziļie{0}}iepakošanas konteineri:Rūpnieciskās krāsas spainīši, uzglabāšanas tvertnes un dziļi spaiņi, kuru izmešanai nepieciešami gari atvēršanas gājieni.
Automobiļu konstrukcijas sastāvdaļas:Iekšējie durvju paneļi, cimdu nodalījumi, statņu apdares un HVAC korpusi ar dziļu ievilkšanu un serdes sānu{0}}vilkšanu.
Sadzīves tehnikas korpusi:Veļas mazgājamo mašīnu kubli, gaisa kondicionētāja šasija un putekļu sūcēju korpusi, kuriem nepieciešami precīzi izmēri.
Rūpnieciskā loģistika un kastes:Sakraujami sakraujamie maisiņi, saliekamas sūtījumu kastes un smagas paletes ar dziļām konstrukcijas ribām.
Precīzas tehniskās daļas:Elektriskās sadales kārbas, sūkņu korpusi un cauruļu veidgabali, kas izgatavoti ar daudzvirzienu serdeņu vilkšanu{0}.
Ieteicamās mašīnas konfigurācijas
Šo konfigurāciju var izmantot izvēlētām vispārējas nozīmes{0}}iesmidzināšanas formēšanas iekārtām:
- 90T
- 120T
- 140T
- 158T
- 178T
- 218T
- 278T
- 318T
- 358T
- 408T
- 478T
- 568T
- 658T
- 788T
- 988T
- 1180T
- 1380T
- 1680T
Mašīnas konfigurācija
|
Specifikācija / iezīme |
Tehniskā metrika / standarts |
|
Saspiedes spēka diapazons |
90 kN līdz 16 800 kN |
|
Atvēršanas Stroke Extension |
+15% līdz +30%, salīdzinot ar standarta pārslēgšanas skavām |
|
Piedziņas sistēmas tips |
Pastāvīgais{0}}magnēts servomotors ar virzuļsūkni |
|
Hidrauliskās reakcijas laiks |
Mazāks vai vienāds ar 35 milisekundēm |
|
Maksimālais iesmidzināšanas spiediens |
Līdz 2100 bāriem |
|
Pozīcijas devēja precizitāte |
0,01 mm magnetostriktīvā lineārā skala |
|
Apkures kontrole |
4 līdz 8 mucu PID sildīšanas zonas plus sprauslu zona |
|
Pamata-vilkšanas jauda |
2-ķēžu līdz 6-ķēžu programmējami hidrauliskie serdeņu vārsti |
|
Eļļošanas sistēma |
Automātiska tilpuma eļļas eļļošana ar spiediena sensoru |
Kvalitātes pārbaude un tehniskais atbalsts
Stresa analīzes pārbaude:Plates ģeometrijai un pārslēgšanas saitēm tiek veiktas FEA slodzes pārbaudes, lai apstiprinātu rāmja stingrību pie pilnas tonnāžas.
Lāzera izlīdzināšanas pārbaudes:Plates paralēlisms, sasaistes{0}}stieņa deformācijas līdzsvars un lineārā izsekošana tiek pārbaudīta ar lāzera instrumentiem pirms nosūtīšanas.
Nepārtraukta sausā{0}}darba pārbaude:Katrai iekārtai tiek veikta pilna -ātruma žāvēšanas-cikla pārbaude 24 stundu garumā, lai apstiprinātu termisko stabilitāti un darbību bez noplūdēm.
Drošības sistēmas standarts:Elektroinstalācijas shēmas un hidrauliskā spiediena drošības vārsti atbilst starptautiskajām rūpnieciskās drošības normām.
Rūpnīcas pieņemšanas protokols:Mašīnu pasūtījumos ir iekļauti reāllaika-darbības atskaites, kadru-svara konsekvences žurnāli un vibrācijas diagrammas pirms nosūtīšanas.
Tehniskā servisa atbalsts:Standartizētas rezerves sastāvdaļas, attālā PLC piekļuve un pilnīgas rokasgrāmatas samazina apkopes dīkstāves laiku.
FAQ
J. Ar ko gara gājiena-iesmidzināšanas formēšanas iekārta atšķiras no standarta hidrauliskās iekārtas?
A: Gara gājiena-mašīnai ir garāks veidņu atvēršanas attālums, plašāks attālums starp stiprinājuma-stieņiem un pielāgotas pārslēgšanas ģeometrijas. Šis fiziskais izkārtojums ļauj rūpnīcas iestatījumiem darbināt dziļas-dobuma veidnes un garus hidrauliskos cilindrus, nepērkot lielākas tonnāžas mašīnu.
J: Vai garāks brauciena attālums palielina cikla laiku?
A: Nē. Slēgtā-cilpas servo piedziņa izmanto dinamiskas paātrinājuma un palēninājuma līknes. Liela -ātruma kustība notiek garu lineāru kustību laikā, kam seko vienmērīga palēnināšana pirms iespīlēšanas vai izgrūšanas, lai aizsargātu instrumentus, vienlaikus saglabājot ātrus cikla laikus.
J. Vai šī iekārta var apstrādāt ar stikla pildījumu{0}}pildītos inženiertehniskos sveķus?
A: Jā. Iesmidzināšanas blokā tiek izmantoti plastificējošie motori ar lielu-griezes momentu, bimetāla mucas un specializētas skrūvju ģeometrijas, kas piemērotas PA66, PC un POM pildījumam ar stiklu.
J: Kā servosistēma samazina darbības enerģijas patēriņu?
A: Standarta hidrauliskie sūkņi darbojas nepārtraukti ar pilnu ātrumu, recirkulējot papildu eļļu un uzkrājot siltumu. Servo piedziņas pielāgo motora ātrumus reāllaikā, pamatojoties uz pašreizējām cikla fāzēm, ievērojami samazinot enerģijas patēriņu dzesēšanas un turēšanas periodos.
J. Kādas galvenās{0}}vilkšanas iespējas ir pieejamas dziļām daļām?
A. Iekārtām ir daudzkontūru hidrauliskās serdes sistēmas, kas integrētas PLC kontrollerī, ļaujot pielāgot vārstu secību, spiediena iestatījumus un pozīcijas aktivizētājus.
Populāri tagi: servo-hidrauliskā gara gājiena-liešanas iekārta, Ķīna servo-hidraulisko garo gājienu-formēšanas iekārtu ražotāji, piegādātāji, rūpnīca
Jums varētu patikt arī



Nosūtīt pieprasījumu